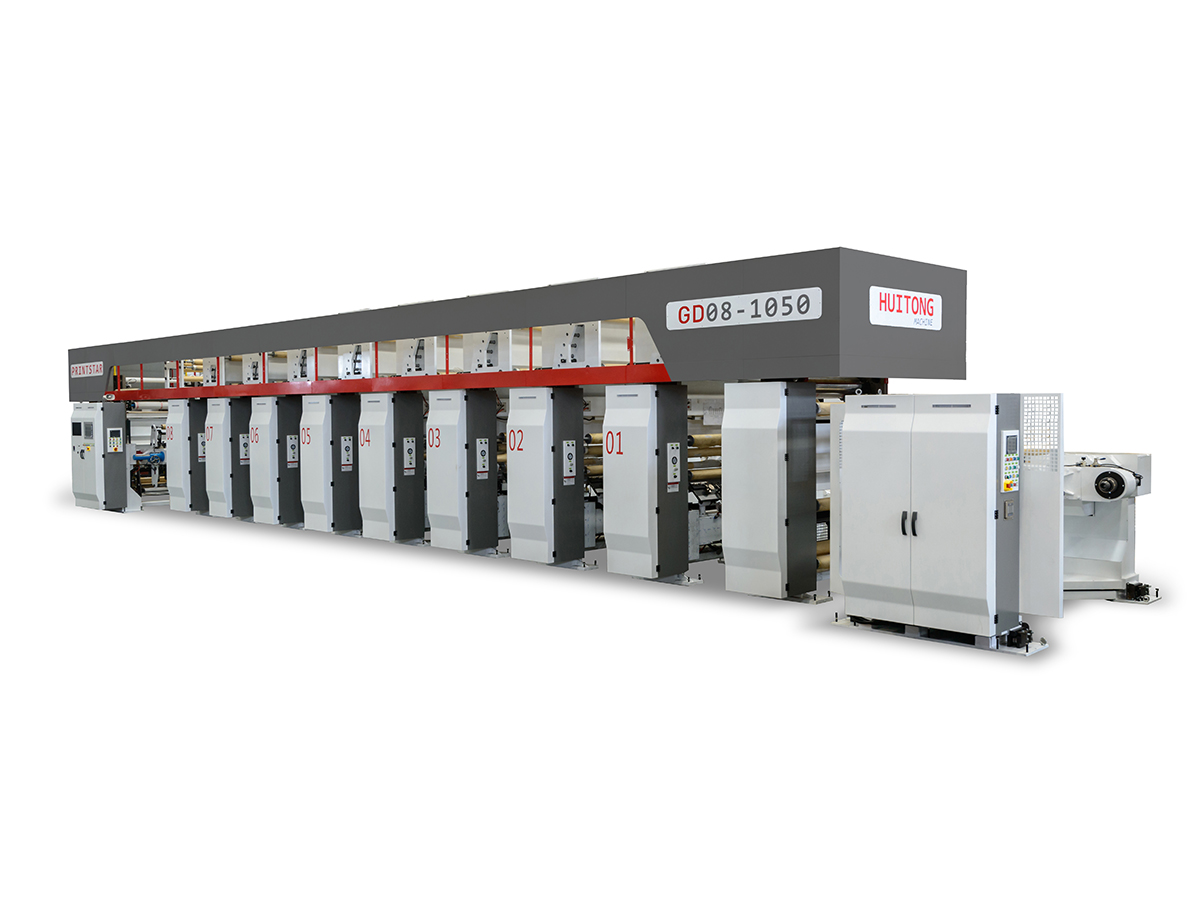
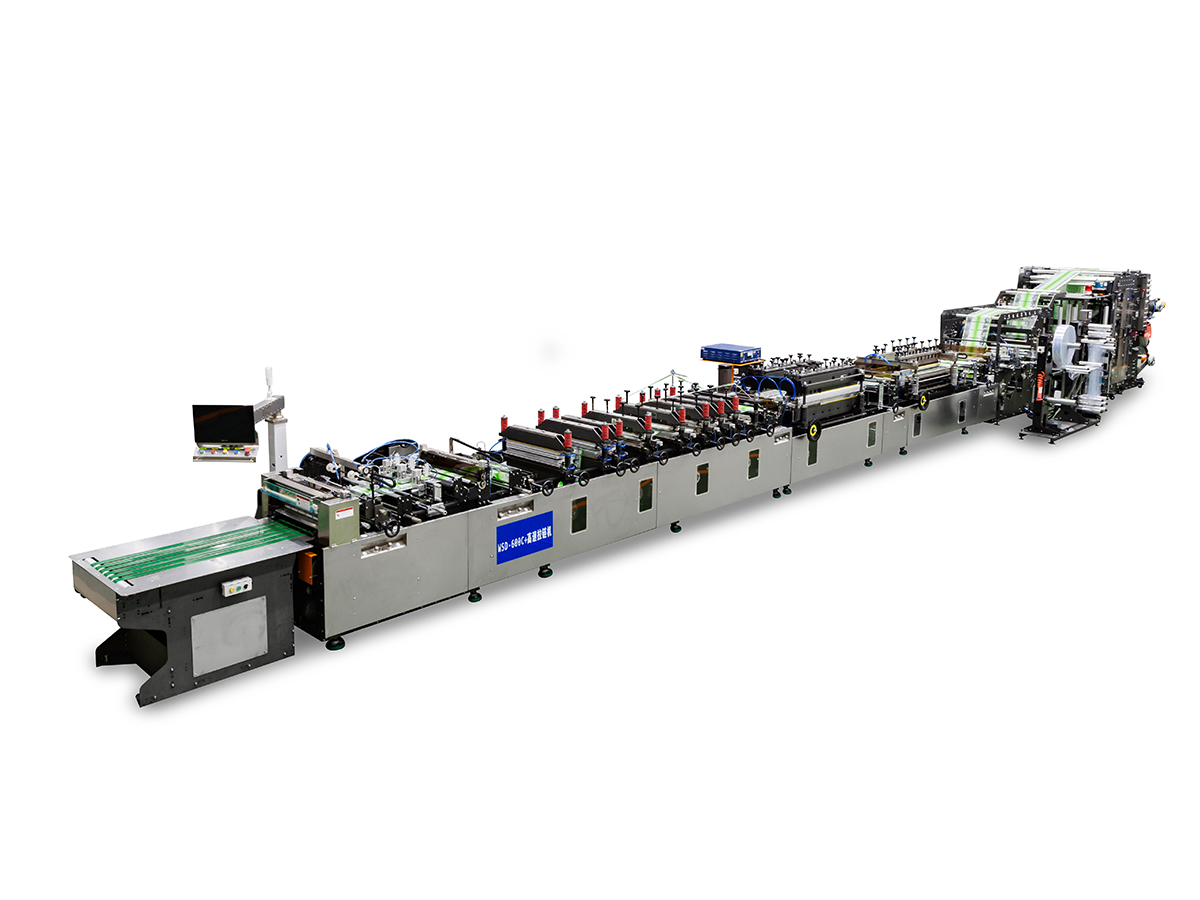
În producția de ambalaje flexibile, două moduri de defecțiune domină peisajul perioadelor de nefuncționare neplanificate: separarea prematură a sigiliului și deriva de înregistrare. La suprafață, acestea apar ca defecțiuni mecanice distincte. În realitate, ele împărtășesc o bază comună - controlul inadecvat al tensiunii, progresia uzurii mecanice și deviația parametrilor.
Datele din analiza performanței echipamentelor arată că 60-70% din opririle neașteptate ale echipamentelor din liniile de ambalare flexibile se regăsesc la patru modele de defecțiuni dominante. Printre acestea, uzura fălcilor de etanșare, citirea greșită a senzorului marca de înregistrare și deplasarea tensiunii filmului ocupă primele trei poziții. Fiecare dintre aceste cauze fundamentale se manifestă diferit, dar provine din aceeași deficiență de întreținere de bază: repararea reactivă mai degrabă decât intervenția preventivă.
Defecțiunile sigiliului au consecințe imediate - scurgeri de produse, rechemarea clienților și sancțiuni de reglementare. Erorile de înregistrare sunt la fel de costisitoare, ducând la respingerea loturilor, acumularea de deșeuri și reclamațiile clienților care erodează reputația mărcii. Cu toate acestea, ambele pot fi prevenite în întregime prin disciplina de întreținere structurată.
Acest articol prezintă o echipamente flexibile de ambalare cadru de întreținere conceput pentru a aborda ambele moduri de defecțiune simultan, folosind o abordare pe niveluri: puncte de contact zilnice, verificări săptămânale și scufundări profunde lunare. Scopul este clar: interveni inainte de generarea deseurilor, nu dupa.
Cea mai importantă fereastră de întreținere este cea care are loc în fiecare schimb. Aceste verificări de rutină stabilesc integritatea operațională de bază pe care procedurile mai complexe nu o pot recupera dacă este ratată. Un ritual zilnic de 15 minute, efectuat cu precizie și documentat riguros, poate reduce defecțiunile legate de sigiliu cu 30-40% în prima lună.
Falca de etanșare reprezintă interfața critică finală între echipament și produs. Orice contaminare în această zonă compromite direct integritatea etanșării prin transferul neuniform de căldură și distribuția presiunii.
De ce contează asta: Polimerul rezidual pe suprafețele maxilarului creează un strat de izolare termică. Acest lucru determină „etanșare falsă” – etanșarea pare vizuală completă, dar rezistența la tracțiune nu corespunde specificațiilor. Un depozit de 2 mm de reziduuri de polimer poate reduce presiunea reală de etanșare cu 15-20%, făcând etanșarea vulnerabilă la scurgeri în condiții normale de manipulare.
Precizia înregistrării depinde în întregime de fiabilitatea senzorului. Un semnal de citit greșit se propagă ca o eroare sistematică în loturi întregi.
De ce contează asta: Citirea greșită a senzorului reprezintă cel mai insidios mod de eșec de înregistrare. Echipamentul funcționează normal din perspectivă mecanică, dar sistemul de control primește date incorecte de poziție. Acest lucru creează o compensare sistematică care se acumulează pe parcursul întregii producții. Spre deosebire de erorile sporadice, deriva senzorului produce loturi unde fiecare produs este compensat cu aceeași sumă -făcând eroarea invizibilă până la sosirea plângerilor clienților.
Călătoria mecanică a filmului prin echipament trebuie să fie liberă de obstacole, cute și aliniere greșită.
Procedurile săptămânale stabilesc standarde cuantificabile și împiedică deviația minoră să devină eșec catastrofal. Aceste verificări necesită instrumente de precizie și criterii de acceptare documentate.
Uniformitatea presiunii de etanșare pe lățimea maxilarului este fundamentală pentru o calitate constantă a etanșării. Deviația de paralelism determină direct distribuția diferențială a presiunii.
Specificație țintă: Toleranță de paralelism de plus sau minus 0,05 mm pe toată lățimea feței de etanșare.
Paralelismul slab creează o distribuție „pană” a presiunii - compresie excesivă pe o parte, presiune insuficientă pe cealaltă. Partea inadecvată va produce scurgeri în timpul testării de stres.
Tensiunea filmului este variabila din amonte care influențează atât calitatea etanșării, cât și calitatea înregistrării simultan. Chiar și abaterile modeste ale tensiunii se transformă în defecțiuni în aval.
Parametri cheie:
Datele cercetării demonstrează că o abatere a tensiunii de 2 Newtoni poate produce o rată de deșeuri de 3% la viteze de linie de 110 metri pe minut - traducându-se la aproximativ 1.800 de pachete defecte pe oră la volumele de producție tipice.
Testarea săptămânală de înregistrare stabilește dacă sistemul de control își menține precizia sau se deplasează progresiv.
Punct critic: mecanismele automate de respingere în sine pot eșua. Un braț de respingere nealiniat va ejecta produsul bun sau nu va scoate produsul defect. Acest lucru creează o „pierdere silențioasă a rebuturilor” – produsele respinse ies din linie, dar nu apar niciodată în înregistrările deșeurilor, deoarece mecanismul de respingere nu a funcționat niciodată corect. Confirmați săptămânal alinierea brațului de respingere.
Procedurile lunare se referă la fizica mai profundă care guvernează performanța sigilării și a înregistrării. Aceste intervenții necesită cunoștințe tehnice și instrumente de măsurare de precizie.
Calitatea etanșării depinde în mod esențial de distribuția uniformă a temperaturii pe toată lățimea falcii. Gradienții de temperatură creează rezistență variabilă a etanșării.
Procedura:
Date critice: O temperatură a fălcilor de etanșare care este cu 8 grade Celsius sub specificație produce scurgeri garantate. Acesta nu este un parametru marginal în care „suficient de aproape” reușește. Chiar și abaterea de 3-4 grade reduce rezistența etanșării în mod semnificativ, iar sub ciclul termic (obișnuit în producția de mare viteză), devine catastrofal.
În plus, calibrați regulatorul de temperatură PID pentru a răspunde în mod corespunzător la modificările punctului de referință. Răspunsul lent permite temperaturii să se deplaseze; răspunsul excesiv de agresiv provoacă oscilații.
Precizia înregistrării depinde de interpretarea precisă a senzorului și de răspunsul compensatorului. Baza fizică a erorii de înregistrare este decalajul pozițional dintre mărcile tipărite anterior și mărcile nou aplicate. Mecanismele de compensare corectează acest lucru prin ajustarea tensiunii filmului între stațiile de imprimare - deformarea pozitivă întârzie semnele existente, tensiunea negativă le avansează. Întârzierea sau depășirea în compensare creează un val de înregistrare persistent.
Lamele de tăiere și etanșare suferă o uzură continuă. Lamele tocite sau deteriorate nu își pot îndeplini funcția prevăzută.
Când apar defecțiuni în ciuda disciplinei de întreținere, diagnosticarea sistematică identifică cauza principală și remediul adecvat.
Următorul tabel corelează simptomele observabile de defecțiune a etanșării cu cauzele principale probabile și intervențiile de întreținere corespunzătoare:
| Simptom | Cauza principală probabilă | Acțiune de întreținere |
|---|---|---|
| Rezistență inconsecventă a etanșării pe lățimea maxilarului | Abaterea paralelismului maxilarului | Calibrarea suprafețelor maxilarului |
| Scurgeri concentrate în zona de temperatură scăzută | Defecțiune localizată a elementului de încălzire | Maparea temperaturii termocuplului în mai multe puncte |
| Sigiliul prezintă defecte asemănătoare unor orificii | Antrenarea particulelor străine în zona de etanșare | Inspectați sistemul de alimentare cu produs și curățenia fălcilor de etanșare |
| Marginea etanșării arată smulgerea sau ruperea fibrelor | Temperatura de etanșare sau presiune excesivă | Reduceți treptat parametrii T-V-P și retestați |
| Simptom | Cauza principală probabilă | Acțiune de întreținere |
|---|---|---|
| Eroarele de înregistrare se desfășoară periodic | Excentricitatea rolelor de ghidare sau uzura rulmentului | Măsurați rularea rolei; înlocuiți dacă depășește toleranța |
| Mărimea erorii se corelează cu viteza liniei | Întârziere de control al feedback-ului de tensiune | Calibrați răspunsul sistemului de tensiune în buclă închisă |
| O singură culoare compensată constant | Alinierea greșită a codificatorului sau a senzorului pe acea stație | Curățați senzorul; verificați calitatea și poziționarea semnalului codificatorului |
| Înregistrarea variază după schimbarea produsului | Parametrii rețetei nu sunt complet încărcați sau calibrați | Verificați acuratețea rememorării rețetei HMI; rulați printuri de testare extinse |
Disciplina de întreținere se traduce direct în performanța financiară. Datele de la unități de producție comparabile demonstrează un impact măsurabil:
Valoarea acestui lucru echipamente de ambalare cadrul de întreținere nu constă în verificarea în sine, ci în prevenirea defecțiunilor înainte ca acestea să genereze deșeuri. Eșecurile de etanșare și erorile de înregistrare au în comun cauze care se suprapun: instabilitatea tensiunii, inconsecvența termică și progresia uzurii mecanice. O strategie de întreținere unificată le abordează pe toate trei simultan.
Începeți prin a adopta această listă de verificare așa cum este, efectuând proceduri zilnice și săptămânale cu consecvență absolută timp de 30 de zile. Documentați fiecare descoperire. După 30 de zile, analizați datele și personalizați lista de verificare pentru modelul de echipament specific, materialele filmului și mediul de producție. Ajustați intervalele de inspecție și pragurile parametrilor pe baza propriei linii de bază și a modelelor de degradare.
Atribuiți o proprietate clară: desemnați un șef de tură responsabil pentru calitatea întreținerii zilnice, un supervizor pentru auditurile săptămânale. Creați un program de rotație pentru întreținerea profundă lunară, implicând cel mai experimentat tehnician al dumneavoastră. Țineți scurte întâlniri săptămânale de revizuire pentru a discuta constatările de întreținere și problemele emergente.
Cel mai important, tratați asta ca prevenire, nu reacție . Scopul este de a interveni înainte ca deșeurile să fie create, nu după ce se manifestă eșecul. Când întreținerea devine o procedură de operare standard, mai degrabă decât stingerea de urgență, fiabilitatea echipamentului și calitatea produsului ating niveluri care par improbabile pentru operațiunile care au trăit cu defecțiuni cronice.
Fălcile de etanșare trebuie curățate după fiecare ciclu de producție sau cel puțin la fiecare 4 ore dacă rulați același produs în mod continuu. Intervalul de curățare depinde de tipul de material – foliile cu suport adeziv necesită curățare mai frecventă decât filmele neadezive. Monitorizați aspectul maxilarului zilnic; dacă este vizibilă acumularea de reziduuri, creșteți frecvența de curățare indiferent de intervalele programate. Nu lăsați niciodată să se acumuleze mai mult de o peliculă subțire de polimer, deoarece aceasta reduce direct eficacitatea etanșării.
Riscul de scurgere a etanșării crește semnificativ atunci când temperatura maxilarului scade cu 3-4 grade Celsius sub specificație. La abateri de 8 grade Celsius sau mai mult, ratele de scurgere devin inacceptabile. Stabilitatea temperaturii este mai importantă decât acuratețea absolută – o falcă care rulează constant la 5 grade sub valoarea de referință va produce în continuare etanșări acceptabile dacă rămâne stabilă, în timp ce o falcă care oscilează cu plus sau minus 3 grade în jurul valorii de referință va crea rezistență variabilă a etanșării și rate mai mari de defecte. Investește în controlul calității temperaturii pentru a menține stabilitatea în plus sau minus 2 grade Celsius.
Întreținerea lunară completă necesită de obicei 2-3 ore, presupunând că toate echipamentele sunt oprite în mod corespunzător și instrumentele sunt disponibile. Acest timp include calibrarea sistemului termic, verificarea sistemului de înregistrare, inspecția lamei și documentația. Răspândirea procedurilor în două sesiuni (una pentru sistemele termice, una pentru sistemele de înregistrare) poate reduce întreruperea programării producției. Nu încercați niciodată întreținerea lunară în timp ce echipamentul funcționează sau este cald la atingere.
Opriți imediat producția și executați calea de diagnosticare a erorilor de înregistrare (consultați tabelul de diagnosticare). Cel mai frecvent, problema se datorează contaminării senzorului sau abaterii tensiunii filmului. Începeți prin curățarea senzorilor optici și verificarea tensiunii filmului. Dacă eroarea persistă, verificați calitatea semnalului codificatorului și răspunsul compensatorului. Nu reluați producția până când eroarea este constant sub 0,5 mm pe o probă de testare cu 10 pungi. Rularea producției cu eroare vizibilă de înregistrare nu face decât să înmulțească deșeurile și să întârzie corectarea cauzei principale.
Nu. Materialele diferite degradează echipamentele la rate diferite. Filmele cu suport adeziv, de exemplu, necesită o curățare mai frecventă a maxilarelor decât filmele neadezive, deoarece reziduurile de adeziv se acumulează rapid. Filmele mai groase subliniază sistemele de tensionare în mod diferit față de peliculele subțiri. Consultați documentația tehnică a furnizorului dvs. de film pentru orice îndrumări specifice echipamentelor și monitorizați-vă propriile date de performanță pentru a optimiza intervalele. Programul de întreținere furnizat aici reprezintă puncte de pornire standard în industrie; echipamentul și materialele dvs. pot justifica ajustări pe baza experienței locale.
Tratați echipamentul ca o bază necunoscută. Efectuați un ciclu complet de întreținere zilnic, documentând fiecare constatare. Fotografiați și măsurați toate componentele cheie: paralelismul maxilarului, grosimea lamei, profilul termic, semnalele codificatorului. Aceasta stabilește punctul tău de plecare. Apoi implementați procedurile săptămânale și lunare cu rigurozitate. În 30-60 de zile, vei identifica ce componente sunt sănătoase și care necesită atenție imediată. Prioritizează corectarea celor mai critice defecte (inconsistență termică, contaminarea senzorului, uzura lamei) înainte de a implementa întreținerea preventivă completă. Documentația de referință devine referința pentru măsurarea îmbunătățirii.
Contactați-ne
Produse recomandate


Îmbinând mâinile cu Huitong
Personalizați-vă soluția de echipamente flexibile de ambalare
Întrebați acum
Produse
contactati-ne

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nr. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu Province, China