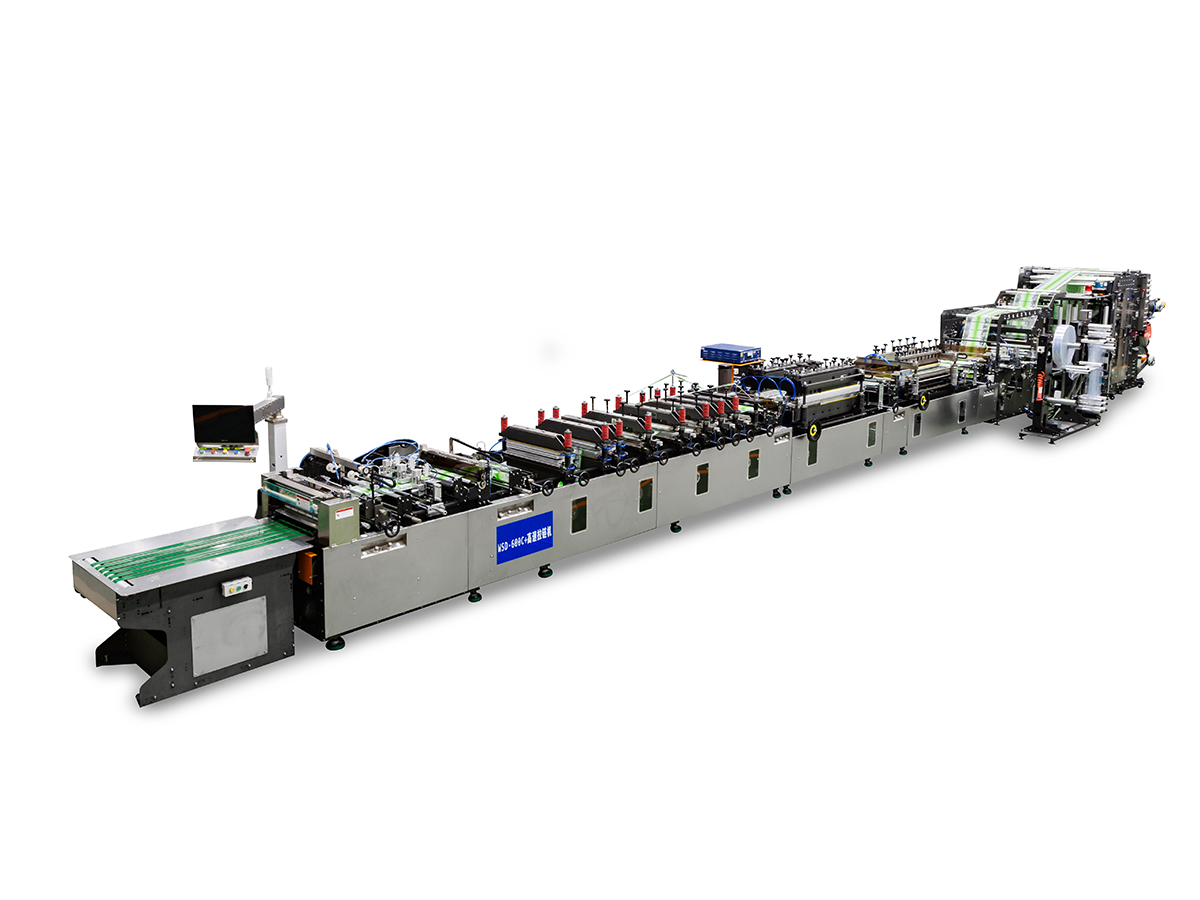
Cele mai dezamăgitoare proiecte de ambalare flexibilă nu eșuează pentru că echipamentul este slab. Ei au eșuat deoarece mașinile au fost alese înainte ca cineva să definească filmele, formatele de pungi și obiectivele de calitate pe care uzina le-ar rula în fiecare zi. O linie care arată impresionant într-o broșură poate genera încă resturi grele atunci când întâlnește o peliculă metalizată subțire sau un substrat biodegradabil care se comportă diferit sub tensiune.
Echipele de achiziții compară adesea mașinile după viteza principală și prețul de achiziție. Managerii de fabrică cu experiență se uită la un set diferit de numere: cât de mult film utilizabil părăsește linia pe schimb, cât durează o schimbare de culoare și câți operatori sunt necesari pentru a menține procesul stabil. Intervalele de mai jos sunt observate în mod obișnuit atunci când cumpărătorii examinează propunerile de la mai mulți furnizori.
milimetri, interval tipic de lățime a benzii
metri pe minut, viteza tipică de rulare
ore, timp tipic de schimbare a culorii
O linie evaluată pentru viteză mare este valoroasă doar dacă poate susține greutatea de înregistrare, tensiune și acoperire la acea viteză pe filmul pe care îl rulați efectiv.
Înainte de a citi restul acestui ghid, vă ajută să definiți ceea ce cumpărați. A mașină de ambalare flexibilă nu este un singur echipament, ci un set de unități de procesare care pregătesc, decorează, lipesc și transformă benzile subțiri flexibile în pungi sau rulouri finite. Înțelegerea modului în care aceste unități se conectează este primul pas către o decizie corectă de cumpărare.
O linie completă mișcă o rețea de film printr-o secvență de posturi. Fiecare stație schimbă o proprietate a materialului, iar fiecare predare între stații este un punct în care pot fi create deșeuri. Diagrama de mai jos prezintă un aspect integrat comun pentru pungile tipărite și laminate.
Controlul tensiunii trece prin fiecare stație. Secțiunile de desfășurare și rebobinare țin banda sub tracțiune controlată, în timp ce rolele dansatoare și celulele de sarcină mențin tensiunea într-o bandă îngustă. Multe probleme de calitate care apar mai târziu, cum ar fi ridurile, înregistrarea greșită și ondularea marginilor, încep cu o deplasare a tensiunii la începutul procesului.
Liniile pot fi construite ca unități autonome sau ca sisteme integrate. Unitățile autonome oferă unei fabrici flexibilitatea de a cumpăra în etape, dar fiecare transfer între mașini adaugă timp de manipulare, implicarea operatorului și șansa de deteriorare a filmului. Liniile integrate costă mai mult în avans și necesită o planificare mai atentă a podelei, dar de obicei oferă rezultate mai consistente odată ce sunt reglate corect.
Rolul tipic al fiecărei stații principale poate fi rezumat după cum urmează.
Fiecare tip de mașină rezolvă o problemă diferită de producție. Subsecțiunile de mai jos explică principalele categorii și verificările care contează cel mai mult atunci când se compară ofertele furnizorilor.
A mașină de imprimat rotogravură transferă cerneala din celulele gravate pe un cilindru pe suprafața filmului. Adâncimea și volumul fiecărei celule controlează cât de multă cerneală este depusă, ceea ce permite o gradare fină a tonurilor și culori solide dense. Pentru tiraje lungi de ambalaje cu imagini fotografice, această metodă rămâne o alegere standard, deoarece cilindrii pot fi reutilizați în multe lucrări cu aceeași lungime de repetare.
Principalele avantaje sunt reproducerea stabilă a culorilor pe volume mari, performanțe bune pe o gamă largă de substraturi și viteze mari ale liniilor odată ce cilindrii sunt gravați și sistemul de cerneală este echilibrat. Compensația este costul pregătirii cilindrului, ceea ce face ca tirajele foarte scurte să fie mai puțin economice, cu excepția cazului în care designul este reutilizat în timp.
A mașină de acoperire aplică un strat funcțional subțire pe suprafața filmului. Acoperirile tipice includ straturi de termoetanșare, straturi anti-zgârieturi, straturi anti-statice și acoperiri de barieră care îmbunătățesc rezistența la oxigen sau umiditate. Capetele de acoperire, cum ar fi sistemele de gravură, rulare inversă și matrițe cu fante, oferă fiecare un nivel diferit de precizie și se potrivesc unui interval diferit de viscozitate.
Greutatea stratului de acoperire este variabila care merită cea mai mare atenție. Prea puțină acoperire reduce rezistența barierei sau a etanșării, în timp ce prea mult crește costul materialului, încetinește uscarea și poate provoca blocarea atunci când rulourile sunt depozitate. Întrebați furnizorii cum măsoară și controlează sistemul lor greutatea acoperirii în timpul producției, nu numai în timpul încercărilor de pornire.
O mașină de laminare leagă două sau mai multe filme împreună cu un strat adeziv. Laminarea uscată tradițională folosește adezivi pe bază de solvenți care se evaporă într-un tunel de uscare înainte ca laminatul să fie rebobinat. Laminarea fără solvent aplică un adeziv bicomponent fără purtător de solvent, care reduce emisiile și elimină solventul rezidual care poate cauza probleme de miros în ambalajele sensibile pentru alimente.
Pentru ambalarea alimentelor și a nutriției pentru sugari, sistemele fără solvenți sunt din ce în ce mai preferate, deoarece reduc riscul de solvenți reziduali și reduc energia necesară pentru uscare. Sistemele uscate încă funcționează bine pentru multe produse nealimentare și beneficiază de un lanț matur de aprovizionare cu adezivi. Alegerea mai bună depinde de produs, de cerințele de reglementare de pe piața dumneavoastră și de opțiunile de adeziv disponibile pentru instalația dumneavoastră.
Odată ce imprimarea și laminarea sunt finalizate, rola principală este tăiată în lățimile necesare pentru formarea în aval a pungii. Calitatea tăierii afectează dreptatea marginilor, iar defectele marginilor se pot propaga mai târziu în sigiliile pungii. Rebobinarea creează apoi rulouri stabile cu o tensiune constantă, ceea ce contează foarte mult pentru mașinile de pungă care funcționează la viteză mare.
Mașinile de fabricare a pungilor formează pungi sigilate cu trei laturi, pungi stand-up, pungi cu fermoar și pliculețe. Plantele care vând doar folie rulată pot sări peste această etapă complet. Instalațiile care produc pungi finite ar trebui să corespundă capacității de etanșare și tăiere a mașinii pentru pungi cu puterea de tăiere, astfel încât niciuna dintre unități să nu devină un blocaj.
| Masina | Funcția principală | Ce trebuie verificat |
|---|---|---|
| Imprimare rotogravură | Aplica grafica decorativa si informativa | Stații de culoare, dimensiuni cilindrilor, capacitate de uscare |
| Hainaing | Adaugă straturi de suprafață funcționale | Hainaing weight control, head type, viscosity range |
| Laminare | Leagă filmele pentru barieră și rezistență | Sistem adeziv, control al presiunii nip, timpul de întărire |
| Tăiere și derulare | Produce rulouri de lățimi finite | Calitatea marginilor, controlul tensiunii, manipularea îmbinării |
| Husă making | Formează și sigilează pungi finisate | Tip de etanșare, precizie de tăiere, viteză în funcție de dimensiunea sacului |
Selecția devine mai ușoară atunci când criteriile sunt clasificate în funcție de efectul lor asupra producției reale. Lista de mai jos trece de la cei mai decisivi factori la cei de susținere și funcționează bine ca un cadru de punctare atunci când sunt implicați mai mulți furnizori.
O metodă practică de notare este să atribuiți fiecărui criteriu o pondere care să reflecte prioritățile dvs., apoi să evaluați fiecare furnizor de la unu la cinci pe baza propriilor rezultate ale testului. Furnizorii care nu vă vor rula filmul pe echipamentul lor înainte de cumpărare ar trebui să primească un rating de încredere mai mic, deoarece riscul de surprize târzii cade asupra fabricii dumneavoastră.
Filmul determină adesea mai multe setări ale procesului decât se așteaptă majoritatea cumpărătorilor. Capacitatea mașinii trebuie verificată pe substratul exact, inclusiv grosimea, tratamentul suprafeței și orice straturi imprimate sau acoperite deja aplicate înainte ca mașina să vadă banda.
| Tipul filmului | Gestionarea provocării | Considerarea echipamentului |
|---|---|---|
| BOPP | Stabilitate dimensională bună, dar aderența cernelii depinde de tratarea suprafeței | Tratament corona sau cu flacără și testare de aderență a cernelii |
| PET | Rigiditate ridicată și rezistență puternică la căldură | Interval mai mare de temperatură de uscare și control ferm al tensiunii |
| CPP | Punct de topire scăzut și tendință de a se încreți la căldură | Profil de uscare blând și role de răcire bine proiectate |
| PE | Moale și elastic, sensibil la schimbările de tensiune | Zone cu tensiune scăzută și reglați cu grijă presiunea de contact |
| Folie laminată de aluminiu | Găuri și margini casante în timpul tăierii | Lame de tăiere precise și presiune controlată |
| PLA și folie compostabilă | Sensibilitatea la căldură și schimbarea dimensională | Temperaturi de uscare mai scăzute și chimie de acoperire ajustată |
| Compozit hârtie-plastic | Absorbție de umiditate și șubler neuniform | Gestionare mai puternică a tensiunii și zone de uscare mai lungi |
Filmele biodegradabile și compostabile merită o atenție deosebită. Acestea au adesea o toleranță mai mică la căldură și o energie de suprafață diferită, astfel încât performanța cernelii și a adezivului se poate schimba chiar și atunci când setările de imprimare par corecte pe hârtie. Solicitați o probă pe un anumit grad de film și înregistrați rezultatele înainte de a vă angaja la o configurație a mașinii.
Fiecare piață finală pune cerințe diferite pe linie. Același tip de mașină poate fi configurat foarte diferit, în funcție de ceea ce trebuie să protejeze husa și de cum va fi vândută.
Ambalarea gustărilor necesită proprietăți puternice de barieră și densitate mare de imprimare. Configurațiile tipice folosesc o stație de gravură multicoloră urmată de laminare fără solvenți pentru a menține solventul rezidual la un nivel scăzut. Integritatea sigiliului este o altă prioritate, deoarece prospețimea produsului depinde de menținerea oxigenului și a umidității pe toată durata de valabilitate.
Pachetele de mostre și pliculețele de unică folosință necesită o grafică fină și modificări frecvente de design. Tirajele mai scurte fac costul cilindrului mai greu de justificat, astfel încât multe fabrici combină metode flexibile de imprimare cu o familie de modele reutilizabile. Structurile de laminare sunt de obicei mai ușoare, iar linia ar trebui să se schimbe rapid între dimensiunile pachetului.
Pungile deschise și pachetele medicale necesită un control strict al calității și înregistrări trasabile ale loturilor. Echipamentul ar trebui să suporte setări documentate ale procesului, iar structura de laminare trebuie validată pentru rezistența etanșării și comportamentul la exfoliere. Compatibilitatea camerelor curate și controlul prafului în jurul stației de tăiere fac adesea parte din specificație.
Pungile cu îngrășăminte, semințe și produse agrochimice se confruntă cu manipularea brutală și expunerea în aer liber. Laminatele mai grele și etanșarea robustă contează mai mult decât grafica fină, așa că fabricile din acest sector tind să acorde prioritate rezistenței mecanice, echipamentelor fiabile de tăiere și etanșare care tolerează materialele grosiere.
Cererea de structuri compostabile și reciclabile este în creștere constantă. Modelele monomaterial simplifică reciclarea, dar pot necesita adezivi diferiți sau straturi de termoetanșare. Configurația mașinii ar trebui să urmeze structura aleasă în loc să forțeze structura să se potrivească cu o mașină care a fost cumpărată mai devreme.
Dispunerea plantelor este una dintre cele mai subestimate părți ale planificării proiectului. O singură linie integrată are nevoie de spațiu pentru mașinile în sine, spațiu liber de derulare și rebobinare, depozitare a cernelii și adezivului, un sistem de evacuare acolo unde este cazul și mișcarea sigură a operatorului în jurul fiecărei stații.
| Configurare | Suprafata tipica de podea | Timp de livrare tipic | Echipaj tipic pe schimb |
|---|---|---|---|
| Linie compactă semi-automată | 60 până la 120 de metri pătrați | 3 până la 5 luni | 3 până la 4 persoane |
| Linie integrată la scară medie | 150 până la 300 de metri pătrați | 5 până la 8 luni | 5 până la 7 persoane |
| Linie continuă mare | 350 până la 600 de metri pătrați | 8 până la 12 luni | 8 până la 12 persoane |
Timpul de livrare acoperă confirmarea inginerească, fabricarea, testarea de acceptare din fabrică, livrarea și instalarea. Instalațiile care întârzie testarea probelor pierd adesea săptămâni în timpul punerii în funcțiune când apar probleme legate de film. Faceți un buget din timp pentru utilități, aer comprimat, apă răcită acolo unde este folosită și îmbunătățiri de putere, deoarece aceste elemente lipsesc de obicei din primele estimări.
Întreținerea constantă protejează calitatea imprimării și menține deșeurile la un nivel scăzut. Rutinele de mai jos funcționează ca bază pentru majoritatea liniilor și ar trebui să fie rafinate după primele trei luni de funcționare, când modelele reale de uzură devin vizibile.
Când o linie va sta inactiv timp de câteva zile, scurgeți și curățați cerneala și sistemele de circulație a adezivului pentru a preveni uscarea și blocajele. Acoperiți cilindrii și rolele pentru a împiedica praful și depozitați rolele de film neutilizate într-o zonă uscată, cu temperatură stabilă. Oscilațiile de umiditate pot cauza ondularea filmului și telescopul în rolele depozitate, care apar apoi ca probleme de tăiere sau de formare a pungii.
Majoritatea defectelor provin de la un număr mic de cauze probabile. Lucrul de la simptom la cauză scurtează depanarea și previne ajustările repetate care irosesc filmul în timpul unei rulări.
| Defect | Cauza probabila | Prima verificare |
|---|---|---|
| Culoarea se deplasează pe o rolă | Modificarea vâscozității sau uzura cilindrului | Jurnalul de vâscozitate a cernelii și starea cilindrului |
| Laminare bubbles or tunneling | Presiune scăzută sau suprafața filmului contaminat | Reglaje de nisip și curățenie a suprafeței |
| Riduri pe filmul termosensibil | Temperatura de uscare în exces sau tensiune neuniformă | Profilul temperaturii cuptorului și zonele de tensiune |
| Rezistență slabă a etanșării | Hainaing weight too low or sealant contamination | Hainaing weight measurements and seal tests |
| Sfâșierea marginilor după tăiere | Lamă tocită sau vârfuri de tensiune în pânză | Starea lamei și jurnalul de tensiune |
| Blocare în rulouri depozitate | Solvent rezidual sau căldură excesivă de acoperire | Testarea solvenților reziduali și condițiile de depozitare |
Păstrați un jurnal de defecțiuni care înregistrează simptomele, lotul de film, setările aparatului și măsurile corective luate. După câteva luni, modelele devin mai clare, iar bușteanul devine unul dintre cele mai valoroase instrumente pentru îmbunătățirea randamentului.
Utilizați lista de verificare de mai jos înainte de a semna orice contract de cumpărare. Fiecare articol protejează planta de o surpriză costisitoare după instalare, când schimbările sunt cele mai costisitoare.
O mașină de ambalare flexibilă bine aleasă este mai puțin despre găsirea celei mai rapide sau mai ieftine opțiuni și mai mult despre potrivirea capacității la munca pe care o va face planta dumneavoastră în fiecare zi. Începeți cu filmele, formatele de pungă și obiectivele de calitate, apoi testați aceste cerințe față de mostre reale. Comparați furnizorii pe aceleași criterii și lăsați ca rezultatele testelor documentate să aibă mai multă greutate decât afirmațiile din broșură. Plantele care urmează această secvență ating de obicei o producție stabilă mai devreme și petrec mai puțin timp rezolvând problemele care ar fi putut fi surprinse înainte de cumpărare.
Rotogravura folosește cilindri gravați și oferă, în general, detalii tonale mai fine și o culoare foarte consistentă pe tiraje lungi. Imprimarea flexografică folosește plăci în relief, ceea ce deseori scade costurile pentru tiraje mai scurte și modele mai simple. Alegerea mai bună depinde de complexitatea imaginii, lungimea estimată a rulării și cât de des se vor schimba modelele.
Laminarea fără solvent este de obicei preferată pentru ambalarea alimentelor, deoarece reduce solventul rezidual și scade emisiile. Laminarea uscată rămâne viabilă atunci când sistemul adeziv este validat pentru produs, procesul de uscare este bine controlat și reglementările locale sunt respectate. Testați ambele abordări cu structura dvs. reală înainte de a decide.
Unele linii pot, dar depinde de calitatea filmului și de comenzile de căldură, tensiune și uscare ale mașinii. Filmele biodegradabile au adesea nevoie de temperaturi de uscare mai scăzute și profile de tensiune mai blânde. Solicitați furnizorului rezultatele testului pe materialul specific, mai degrabă decât pe un eșantion general.
Pentru o linie integrată, instalarea și punerea în funcțiune durează de obicei patru până la opt săptămâni după sosirea echipamentului, în funcție de disponibilitatea utilității și de numărul de stații. Testarea de acceptare din fabrică înainte de expediere poate scurta considerabil munca la fața locului. Permiteți timp suplimentar dacă trebuie construite noi sisteme de service electric sau de evacuare.
Cumpărarea separată are sens atunci când instalația are deja capacitate de imprimare și laminare și are nevoie de un strat funcțional specific. O linie completă este mai eficientă atunci când fabrica începe de la zero sau dorește un singur sistem de control integrat. Comparați costurile totale de manipulare și planurile viitoare de extindere înainte de a decide.
Operatorii au nevoie de obicei de câteva săptămâni de lucru supravegheat pentru a stăpâni configurarea, amestecarea adezivului, reglarea tensiunii și depanarea de bază. Tehnicienii de întreținere au nevoie de o pregătire mai aprofundată privind sistemele de acționare, senzori și software-ul de control. Solicitați un plan de instruire în contract cu ore și pași de evaluare definite.

Contactați-ne
Produse recomandate


Îmbinând mâinile cu Huitong
Personalizați-vă soluția de echipamente flexibile de ambalare
Întrebați acum
Produse
contactati-ne

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nr. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu Province, China