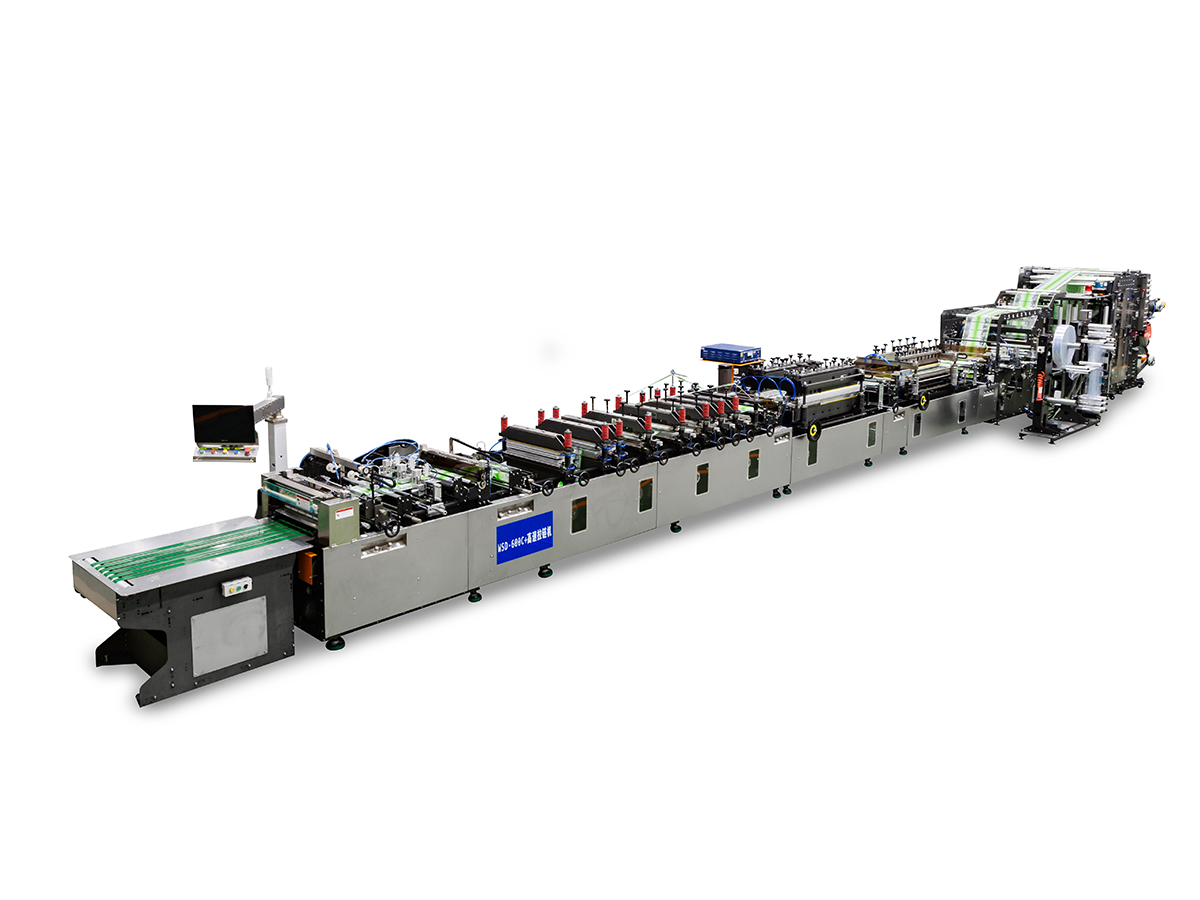
Luați în considerare o fabrică de ambalare flexibilă care își cumpără prima mașină de mare viteză pe baza unui singur număr: viteza maximă tipărită în broșură. Mașina are performanțe impresionante pe hârtie, dar în decurs de un an echipa își dă seama că majoritatea comenzilor sale sunt curse scurte de câteva mii de metri. Presa petrece mai mult timp în așteptarea schimbărilor cilindrilor, a ajustărilor de cerneală și a încercărilor de uscare decât își petrece rulând la viteză maximă. Nu mașina a fost problema. Întrebarea pusă de cumpărător a fost.
Acest ghid are un punct de plecare diferit. Mai degrabă decât clasarea echipamentelor în funcție de viteza maximă, explică modul în care trei niveluri de rotogravură de mare viteză Presele diferă în domeniile care modelează producția zilnică: viteza efectivă de rulare, precizia registrului, controlul tensiunii, automatizarea și costul total de proprietate. Scopul este să vă ajute să potriviți o presă cu registrul de comenzi, nu să încununați un singur câștigător.
Viteza este punctul de plecare al unei decizii de presă, nu concluzia. Mașina potrivită este cea ale cărei capacități se potrivesc cu munca pe care o vinzi de fapt.
Fiecare nivel reflectă o logică de producție diferită. Nivelul superior este construit pentru un randament maxim pe tiraje lungi și lucrări de imprimare solicitante. Nivelul mediu vizează cea mai mare parte a activității comerciale, unde viteza, stabilitatea și prețul trebuie echilibrate. Nivelul de intrare se concentrează pe economie, operare accesibilă și costuri mai mici ale serviciilor pentru magazinele care se transformă în gravurărie sau gestionează comenzi scurte variate.
| Dimensiunea | Nivelul superior | Nivelul mijlociu | Nivelul de intrare |
|---|---|---|---|
| Viteza maximă evaluată | 450 m/min | 350 m/min | 260 m/min |
| Dimensiunea tipică a comenzii | Curse mari, de mare volum | Curse medii spre mari | Tiraje mici spre medii |
| Sistem de înregistrare | Control avansat la nivel de unitate | Servo-acționat, înregistrare stabilă | Înregistrare standard |
| Este nevoie de abilități de operator | Intermediar până la avansat | Intermediar | Nivel de intrare |
| Intensitatea serviciului | Mai sus | Moderat | Mai jos |
Viteza este doar o coloană în acest tabel și este cea la care cumpărătorii se uită mai întâi. Celelalte rânduri explică de ce două prese cu viteze similare se pot comporta foarte diferit pe o etajă de producție reală.
viteza maxima.Viteza nominală descrie ce poate face o presă pentru o perioadă scurtă în condiții ideale. Ieșirea eficientă descrie ceea ce oferă pe parcursul unei luni de comenzi reale. Diferența dintre cele două este locul în care multe decizii de cumpărare merg prost.
O presupunere comună este că rularea mai rapidă consumă disproporționat mai multă energie pentru fiecare metru imprimat. Datele de testare publicate de la testarea echipamentelor spun o poveste mai nuanțată. Într-o comparație raportată, o presă care consuma aproximativ 100 de kilowați la 400 m/min a folosit doar puțin mai multă putere decât aceeași presă la 200 m/min, care consuma aproximativ 98 de kilowați. Deoarece producția orară este mult mai mare la viteza mai mare, energia utilizată pe metru pătrat scade substanțial. Taxele fixe fixe, cum ar fi iluminatul, climatizarea și sistemele de așteptare, sunt răspândite pe mult mai mulți metri.
Trei factori determină de obicei dacă o presă își poate menține viteza nominală la o comandă reală.
O presă care rar atinge viteza nominală din cauza limitelor de uscare sau de schimbare este efectiv o presa mai lentă la un preț mai mare. Revizuirea acestor constrângeri înainte de cumpărare este mai utilă decât compararea numerelor de titlu.
Calitatea imprimării depinde de cât de consistent aterizează fiecare stație de culoare în același loc. Precizia registrului este modelată de arhitectura unității și de cât de bine este controlată tensiunea benzii de la desfășurare la derulare.
Dispozițiile tradiționale acționate de arbore leagă unitățile de imprimare prin arbori mecanici, angrenaje și cuplaje. Sunt robuste și bine înțelese, dar se acumulează reacție și toleranțele angrenajului, astfel încât deviația registrului se poate strecura în timpul rulajelor lungi. Arhitecturile electronice cu arbore de linie înlocuiesc o mare parte din acea legătură mecanică cu servomotoare care conduc fiecare unitate și le sincronizează electronic. Sincronizarea poate fi menținută la toleranțe foarte strânse, ceea ce contează cel mai mult pentru grafica fină și tipul mic.
O presă care ține registrul la începutul unei alergări, dar se deplasează până la sfârșit, risipește film și forță de muncă, indiferent de viteza sa.
Filmele în intervalul de douăzeci de microni sunt deosebit de sensibile la tensiune. La viteză mare, micile fluctuații sunt amplificate, iar filmul se poate întinde, încreți sau deplasa lateral. Tabelul de mai jos rezumă modul în care sensibilitatea substratului se mapează la nivelul de control pe care ar trebui să-l ofere o presă.
| Substratul | Sensibilitate la tensiune | Nivel de control recomandat |
|---|---|---|
| Film subțire de polietilenă | Înalt | Tensiune în buclă închisă, cu mai multe zone |
| Film de polipropilenă orientat biaxial | Medie spre mare | Control automat al dansatorului |
| Film de poliester | Mediu | Control automat al tensiunii |
| Hârtie și substraturi mai grele | Scăzut spre mediu | Control standard al tensiunii |
Sistemele mai simple sunt perfect adecvate pentru substraturi mai groase, stabile dimensional. Greșeala este să plătești pentru zone de tensiune sofisticate pe care nu le vei folosi niciodată sau greșeala inversă de a cumpăra un sistem de bază pentru filme care necesită precizie.
Pretul de achizitie este vizibil in oferta. Costul total de proprietate este repartizat pe toată durata de viață a presei și include forța de muncă, deșeurile, timpul de schimbare, energia, piesele de schimb și intervalele de service. Cumpărătorii care se concentrează doar pe primul număr descoperă adesea costurile reale ani mai târziu.
| Caracteristică | Nivelul superior | Nivelul mijlociu | Nivelul de intrare |
|---|---|---|---|
| Îmbinare automată | Inclus | Inclus | Inclus |
| Sistem de înregistrare | Nivel avansat de unitate | Bazat pe servo | Standard |
| Controlul tensiunii | Precizie complet automată | automată | Standard |
| Este nevoie de abilități de operator | Intermediar până la avansat | Intermediar | Nivel de intrare |
| Cost de întreținere | Mai sus | Moderat | Mai jos |
Nivelul mediu este cea mai comună alegere de pe piață și nu este un accident. Cu aproximativ 350 m/min, acesta acoperă marea majoritate a comenzilor de ambalare comerciale, unde majoritatea lucrărilor sunt suficient de lungi pentru a beneficia de viteză bună, dar nu suficient de lungi pentru a menține o presă de nivel superior încărcată complet. Înregistrarea servo-driven oferă o calitate stabilă a imprimării pe o gamă largă de substraturi, iar echilibrul său dintre preț și producție este greu de depășit pentru un magazin care are un carnet de comenzi variat, dar în principal cu volum mediu.
O presă cu viteză mai mică nu este o presă de calitate inferioară. Nivelul de intrare este proiectat în jurul costurilor de întreținere mai mici, a unei operațiuni mai simple și a pieselor care sunt ieftine și rapid de înlocuit. Pentru o instalație care intră în gravură, sau una care se ocupă de tiraje scurte frecvente în mai multe tipuri de lucrări, o mașină accesibilă care ajunge rapid la producție se poate rambursa mai repede decât o mașină mai rapidă care așteaptă munca.
Cea mai utilă întrebare de selecție nu este cât de repede poate rula o presă, ci ce fel de lucru doriți să ruleze. Tabelul de mai jos mapează profilurile comune de producție la nivelul care se potrivește cel mai bine.
| Profil de producție | Nivelul cel mai potrivit | Motivul principal |
|---|---|---|
| Tiraje lungi pentru alimente sau ambalaje casnice | Nivelul superior | Puterea maximă reduce costul pe metru |
| Mediu to large orders with mixed substrates | Nivelul mijlociu | Cel mai bun echilibru între viteză și stabilitate |
| Curse scurte și schimbări frecvente | Nivelul de intrare | Configurare mai rapidă și rentabilitate mai rapidă a investiției |
| Grafică fină care necesită un registru strâns | Nivelul superior | Înregistrarea avansată protejează consistența |
| Buget strâns în timpul demarării timpurii | Nivelul de intrare | Mai jos entry cost and simpler upkeep |
Răspunsul sincer la aceste cinci întrebări restrânge de obicei alegerea la un singur nivel. Dacă răspunsurile indică în direcții diferite, nepotrivirea este o informație utilă în sine, deoarece arată ce capacitate merită prioritate. Consultați specificațiile complete ale fiecăruia mașină de imprimat rotogravură înainte de a finaliza o listă scurtă și cereți furnizorilor să vă modeleze agenda reală de comenzi în funcție de fiecare configurație.
Cele mai multe regrete în achiziția de presă provin de la câteva erori care pot fi evitate.
Evitarea acestor erori nu necesită o mașină mai scumpă. Este nevoie de o imagine mai clară a muncii pe care presa o va face efectiv.
Diferența este mai puțin în ceea ce privește numărul de vârf și mai mult în ceea ce privește tipul de muncă potrivit pentru fiecare presă. Presa mai rapidă este concepută pentru a repartiza costurile fixe pe tiraje foarte lungi, în timp ce presa mai lentă se potrivește magazinelor care își schimbă locul de muncă des. O presă de 450 m/min își oferă avantajul numai atunci când comenzile sunt suficient de lungi pentru a o menține în funcțiune aproape de viteza nominală.
Se poate, cu condiția să se potrivească profilului postului. Ambalarea alimentelor implică adesea grafică și pelicule barieră de înaltă calitate, astfel încât factorii decisivi sunt consistența înregistrării și controlul tensiunii pe substraturile specifice utilizate. Pentru pachetele mai mici de produse alimentare cu folii standard, o presă de nivel de intrare poate funcționa bine. Pentru tiraje foarte lungi pe filme solicitante, un nivel mai înalt este de obicei cel mai potrivit.
Privește mai întâi grafica. Dacă desenele dvs. includ detalii fine, caractere mici, semitonuri fine sau mai multe culori suprapuse care trebuie să se alinieze strâns, sistemul avansat de înregistrare se amortizează prin mai puține respingeri. Dacă grafica dvs. este îndrăzneață și îngăduitoare, sistemul servo de nivel mediu oferă de obicei o precizie mai mult decât suficientă la un cost total mai mic.
Nu neapărat. O presă mai scumpă reduce costul pe metru numai dacă rulează la o viteză eficientă mare, irosește puțin film și necesită timp limitat de schimbare a mixului de comandă. Dacă capacitatea suplimentară rămâne inactivă, costul pe metru poate fi mai mare decât cel al unei mașini mai puțin costisitoare, care se potrivește mai îndeaproape cu munca.
Contactați-ne
Produse recomandate


Îmbinând mâinile cu Huitong
Personalizați-vă soluția de echipamente flexibile de ambalare
Întrebați acum
Produse
contactati-ne

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nr. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu Province, China