Performanța barierei flexibile pentru ambalarea alimentelor este de obicei atribuită selecției materialelor. EVOH, PVDC, folia de aluminiu și filmele metalizate domină discuțiile tehnice. Cu toate acestea, două convertoare pot rula aceeași structură de peliculă de barieră pe mașini diferite și pot obține o rată de transmisie a oxigenului și o viteză de transmisie a vaporilor de apă extrem de diferite. Materialul oferă potențialul. Echipamentul decide cât de mult din acest potențial este livrat efectiv.
Acest decalaj dintre specificație și realitate este unde optimizarea echipamentelor de ambalare a alimentelor devine o strategie de performanță de barieră. Abaterile de proces pot deteriora straturile de barieră, pot crea neuniformități ale acoperirii și pot introduce defecte ale interfeței de laminare. Niciuna dintre aceste probleme nu apare pe o fișă de date cu rășină. Toate acestea scurtează perioada de valabilitate.
Perspectivă cheie: Resturile și particulele de suprafață ale substratului pot crea defecte de orificiu. În acele puncte, stratul de barieră poate lipsi cu totul, iar performanța barierei de gaz scade brusc chiar și atunci când specificația filmului pare corectă pe hârtie.
Matrița de coextruziune este primul loc în care performanța barierei este fie protejată, fie compromisă. Precizia controlului distribuției stratului determină dacă un strat de barieră EVOH sau PA formează o barieră continuă, fără defecte. Dacă canalele matriței distribuie topitura neuniform, stratul de barieră dezvoltă pete subțiri. Aceste pete subțiri devin căi preferențiale pentru oxigen și umiditate.
Designul șuruburilor trebuie, de asemenea, să se potrivească cu fereastra de procesare a diferitelor rășini de barieră. PA, EVOH și PVdC au fiecare intervale înguste de stabilitate termică. Încălzirea excesivă prin forfecare sau amestecarea slabă pot degrada rășina de barieră sau pot provoca fluctuații de grosime. Un design de șurub dedicat, care se ocupă de orice, de la rășini de bază până la rășini de inginerie de specialitate, fără înlocuire, oferă convertizorilor un avantaj practic: mai puține riscuri de schimbare și o calitate mai consistentă a stratului de barieră.
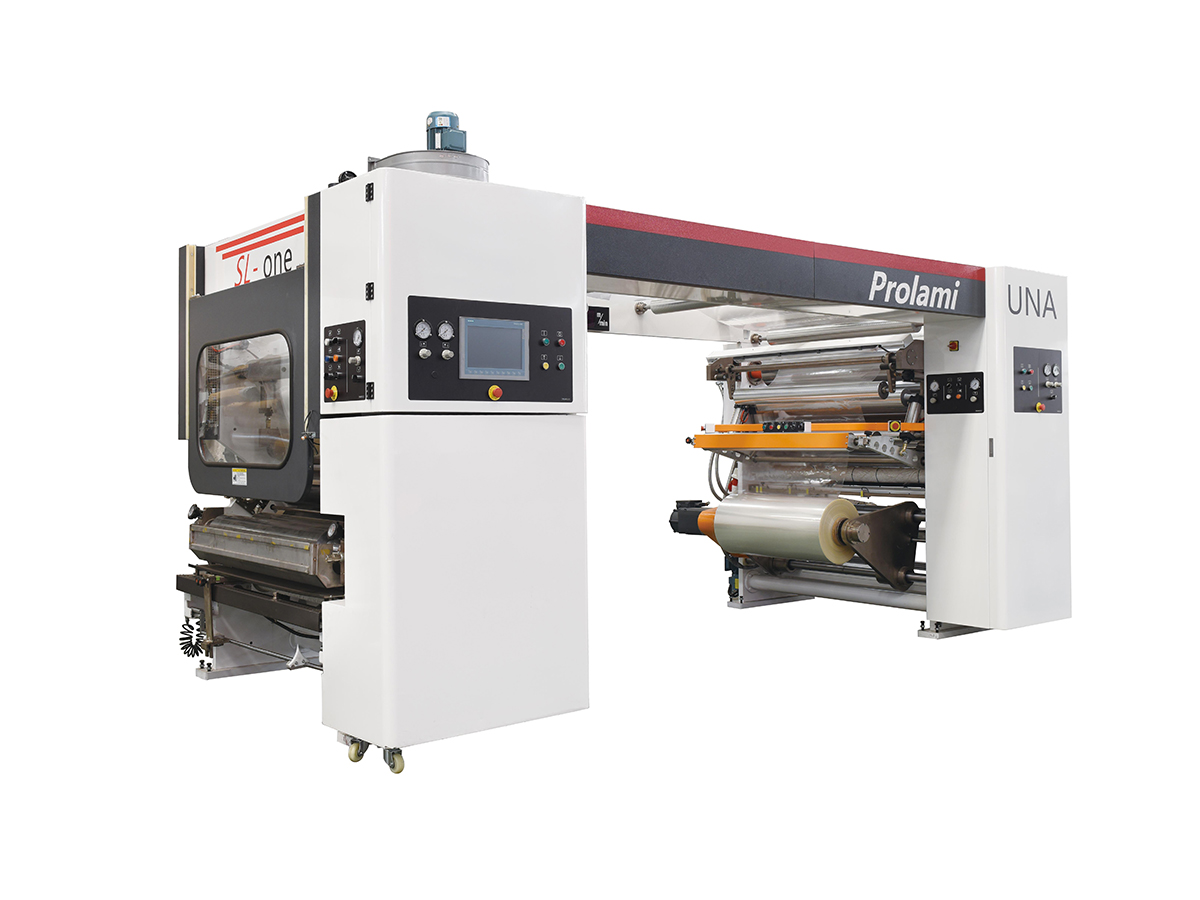
Uniformitatea stratului de laminare fără solvenți afectează în mod direct rezistența legăturii interstratului. O interfață slab legată devine un canal pentru umiditate și oxigen. Chiar și zonele microscopice nelegate pot permite migrarea gazului de-a lungul interfeței, ocolind în întregime stratul de barieră.
S-a demonstrat că acoperirea cu gravură inversă oferă acoperiri excepțional de uniforme fără găuri, ceea ce este critic pentru aplicațiile cu bariere. Diferența dintre o acoperire uniformă și una cu defecte minore nu este cosmetică. Este funcțional. Defectele de acoperire a barierei, cum ar fi găurile și fisurile, chiar și atunci când ocupă un procent foarte mic de suprafață, pot reduce semnificativ performanța globală a barierei.
Temperatura, presiunea și abaterile de timp ale etanșării termice pot produce etanșări incomplete. Un pachet cu folie de barieră excelentă poate eșua în continuare dacă sigiliul nu este etanș. Pentru ambalajele care conțin alimente grase sau umede, contaminarea sigiliului și inconsecvența sigiliului sunt deosebit de dăunătoare.
Sistemele de control termic de înaltă precizie contează cel mai mult atunci când produsul este agresiv sau când linia de ambalare rulează la viteză mare. Un sigiliu care pare acceptabil din punct de vedere vizual poate avea în continuare scurgeri la nivel microscopic.
Următorul tabel conectează parametrii obișnuiți ai mașinii la căile lor de impact asupra performanței barierei și problemele tipice. Fiecare rând include, de asemenea, o scurtă direcție de soluție orientată spre echipament.
| Parametrul echipamentului | Calea impactului asupra performanței barierei | Problemă tipică | Direcția soluție echipamente |
|---|---|---|---|
| Temperatura de extrudare | Prea mare provoacă degradarea rășinii barieră; prea scăzut determină o plasticizare slabă | EVOH are o fereastră îngustă de stabilitate termică | Control precis al temperaturii pe mai multe zone cu profile specifice rășinii |
| Precizia distribuției stratului matriței | Afectează direct uniformitatea grosimii stratului de barieră | Petele locale subțiri devin puncte slabe de penetrare | Ajustare de înaltă precizie a distanței matrițelor și control al raportului straturilor |
| Laminare tension control | Fluctuația tensiunii cauzează microfisuri în stratul barieră | Daunatoare mai ales pentru peliculele metalizate si acoperite | Controlul tensiunii în buclă închisă cu feedback de la dansator sau celula de sarcină |
| Acoperire weight uniformity | Acoperire thickness deviation causes barrier performance fluctuation | Principala sursă de defecte ale orificiilor | Gravura inversă sau design optimizat al capului de acoperire |
| Precizia parametrilor de etanșare termică | Integritatea etanșării determină rezultatul final al barierei | Rata de scurgere este direct legată de termenul de valabilitate | Control de înaltă precizie a temperaturii, presiunii și timpului de stație |
Acești parametri nu acționează izolat. Un strat de barieră subțire de la distribuția slabă a matriței poate fi deteriorat și mai mult de vârfurile de tensiune în timpul laminării. Un orificiu într-o acoperire poate fi mascat printr-o etanșare bună în timpul testării inițiale, dar eșuează după depozitare. Optimizarea echipamentelor înseamnă controlul întregului lanț, nu doar o stație.
Performanța barierei nu ar trebui să aștepte testarea produsului finit. Sistemele de inspecție a grosimii și greutății acoperirii în linie pot monitoriza uniformitatea stratului de barieră în timp real. Inspecția transparenței poate identifica defecte de acoperire, cum ar fi găuri și fisuri. Atunci când aceste sisteme sunt integrate cu control în buclă închisă, mașina poate ajusta parametrii înainte de a produce un lot de material neconform.
Consecvența performanței barierei contează mai mult decât o singură valoare maximă. Un sistem de management al rețetelor care permite retragerea cu o singură atingere a parametrilor comuni de proces reduce variația parametrilor în timpul schimbărilor. Acest lucru asigură stabilitatea barierei lot la lot, ceea ce este deosebit de important pentru convertizorii care execută mai multe comenzi scurte pe aceeași linie.
Soluțiile de barieră durabile, cum ar fi acoperirile pe bază de bio și acoperirile pe bază de apă, impun noi cerințe pentru echipamente. Optimizarea sistemului de uscare este esențială pentru formarea uniformă a acoperirii pe bază de apă. Tehnologia de reticulare a radiațiilor delicate poate îmbunătăți rezistența filmului fără a deteriora stratul de barieră EVOH. Echipamentele care se pot adapta la aceste noi materiale fără a sacrifica integritatea barierei oferă convertorilor o platformă de producție compatibilă cu avansarea.
Atunci când un pachet eșuează testele de oxigen sau umiditate, cauza nu este întotdeauna specificația filmului. Următoarea listă de verificare a diagnosticului ajută la urmărirea problemei până la echipament și istoricul procesului.
Această abordare de diagnosticare reflectă o înțelegere mai profundă a relației echipament-barieră. De asemenea, construiește autoritatea tehnică, arătând că performanța barierei este o ieșire a sistemului, nu doar o proprietate materială.
Factorii cheie ale echipamentului includ controlul temperaturii de extrudare, precizia distribuției stratului matriței, stabilitatea tensiunii de laminare, uniformitatea greutății acoperirii și precizia parametrilor de etanșare termică. Fiecare factor poate proteja sau degrada stratul de barieră în timpul producției.
EVOH are o fereastră îngustă de stabilitate termică. O temperatură prea ridicată provoacă degradare, ceea ce reduce funcția de barieră. O temperatură prea scăzută determină o plasticizare slabă, ceea ce duce la grosimea neuniformă a stratului și la posibile goluri de barieră.
Filmul poate fi corect, dar abaterile procesului echipamentului pot deteriora stratul de barieră. Cauzele obișnuite includ erori de distribuție a matrițelor, microfisuri induse de tensiune, găuri de acoperire și etanșare incompletă. Revizuirea istoricului parametrilor procesului este primul pas de diagnosticare.
Da. Grosimea în linie și inspecția acoperirii pot detecta probleme de uniformitate și găuri în timp real. Controlul în buclă închisă ajustează apoi parametrii înainte de a produce volume mari de material neconform.
Gestionarea rețetei reduce variația parametrilor în timpul schimbărilor. Când aceeași structură de barieră este rulată de mai multe ori, setările consecvente ale mașinii produc performanțe constante ale barierei, ceea ce este esențial pentru predictibilitatea duratei de depozitare.
Performanța flexibilă a barierei de ambalare a alimentelor este un rezultat al ingineriei de sistem. Materialele oferă potențialul. Echipamentul determină cât de mult din acest potențial este realizat. Atunci când selectează echipamentul, convertizorii ar trebui să evalueze capacitatea de protecție a stratului de barieră, precizia de control al parametrilor procesului și stabilitatea lot la lot.
Întrebarea practică este simplă: echipamentul dumneavoastră vă ajută sau vă împiedică performanța barierei? Răspunsul constă adesea în detaliile privind controlul temperaturii, precizia matriței, stabilitatea tensiunii, uniformitatea acoperirii și precizia etanșării.
Contactați-ne
Produse recomandate


Îmbinând mâinile cu Huitong
Personalizați-vă soluția de echipamente flexibile de ambalare
Întrebați acum
Produse
contactati-ne

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nr. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu Province, China